Componentes en Acero para Herramientas D2 para Líneas de Estampado y Corte
El acero D2 se emplea cuando se requiere resistencia extrema al desgaste en operaciones repetitivas de corte y conformado. Su alto contenido de carbono y cromo proporciona una microestructura que resiste la abrasión severa y mantiene filos vivos durante ciclos prolongados de producción.
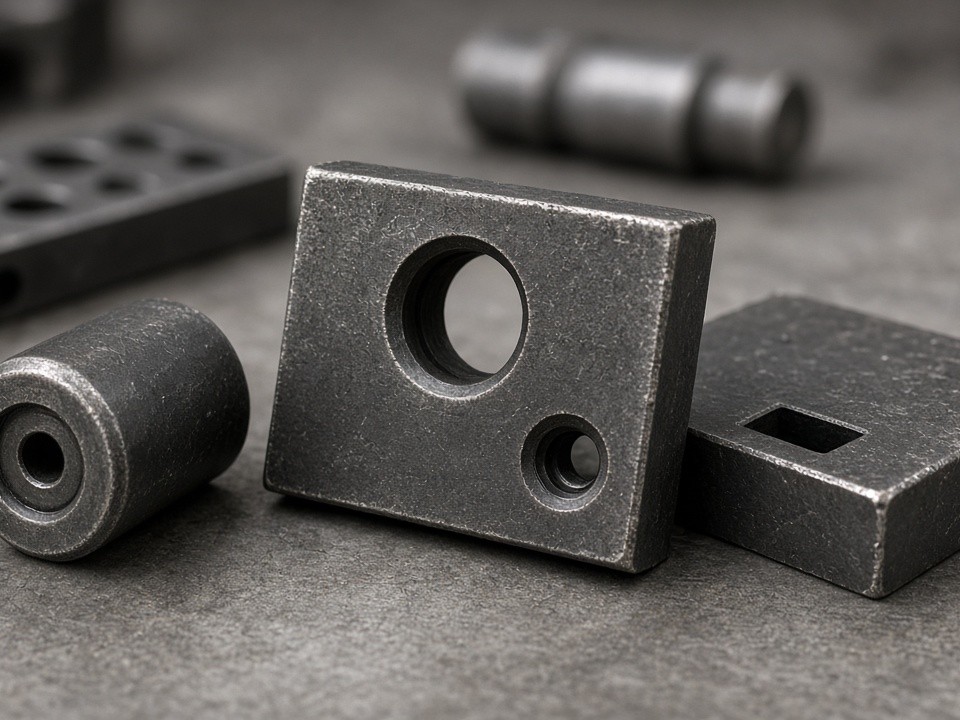
Troquelería Pesada: Punzones de precisión rectificados y cuchillas de corte en acero D2 con temple al vacío integral.
Propiedades Metalúrgicas y Estabilidad en Estado Endurecido
Después del tratamiento térmico al vacío, el acero D2 alcanza una dureza de 58 a 62 HRC. Esta condición entrega alta resistencia al desgaste abrasivo y excelente templabilidad en todo el núcleo, minimizando deformaciones volumétricas en secciones gruesas y garantizando rigidez dimensional en el maquinado de ultraprecisión.
Penetración de Temple Homogénea
La aleación alto cromo asegura una dureza uniforme incluso en bloques de gran espesor, eliminando gradientes suaves que provocan fallas prematuras por fatiga de compresión.
Matriz de Carburos de Cromo
Protección superior contra desgaste adhesivo y abrasión microscópica en estampados continuos sobre aceros estructurales, aceros inoxidables o láminas de aluminio.
Mínima Deformación Térmica
Ciclos controlados de austenitizado y doble revenido que reducen la austenita retenida, asegurando geometrías estables durante el rectificado de precisión y la electroerosión.
Capacidades de Fabricación Avanzada en PartsMake
Garantizamos tolerancia micrométrica y superficies libres de zonas térmicamente alteradas mediante equipo especializado de electroerosión por hilo lento y rectificado con muelas superabrasivas.
Hornos de Vacío Controlados
Ciclos automatizados de austenitizado con doble temple para fijar dureza entre 58-62 HRC sin descarburación periférica ni tensiones residuales no controladas.
Rectificado Plano y Cilíndrico
Mecanizado de acabado con muelas de óxido de aluminio y CBN para alcanzar rugosidades superficiales controladas de Ra 0.2 a 0.4 µm en zonas funcionales.
Corte por Hilo Lento (WEDM)
Uso de hilo de 0.20 mm y múltiples pasadas de desbaste y afinado para contornos y radios internos críticos sin inducir microfisuras por recristalización.
Mecanizado 5 Ejes y Tornos Suizos
Procesamiento integral de geometrías complejas en una sola fijación cuando el diseño lo amerita, garantizando concentricidad total entre diámetros y vástagos.
Punzones para Troqueles de Corte Fino
Nuestros punzones de D2 están orientados al troquelado exigente de lámina de acero al carbono y aluminio. La combinación de alta dureza superficial con un núcleo equilibradamente tenaz minimiza los riesgos de despostillamiento o astillado prematuro en los bordes de impacto.
- • Recubrimientos opcionales PVD (TiN o CrN) adaptados a la agresividad del material procesado.
- • Electroerosión de hilo fino con microacabado para punzones con relación de esbeltez crítica.
- • Inspección dimensional por perfiles ópticos y rugosidad garantizada.
Cuchillas de Corte y Separadores
Para líneas de slitting de bobina continua, fabricamos cuchillas circulares y cuchillas rectas en D2 con espesores calibrados desde 3 mm hasta 25 mm. El rectificado de precisión tras el revenido asegura máxima planitud y cortes limpios sin rebabas indeseadas.
- • Paralelismo riguroso inferior a 0.01 mm en caras laterales de corte.
- • Concentricidad estricta para molinos de acero y líneas de lámina galvanizada.
- • Geometría de filo adaptada: radios de borde micrométricos según el espesor de tira.
Estrategia de Fabricación según Lote y Geometría
Alineamos la ruta de manufactura para optimizar costos de herramental y tiempos de entrega según el volumen requerido. Seleccione el tamaño de lote para explorar nuestro método operativo:
Mecanizado Flexible y Corte por Hilo
Priorizamos corte directo por electroerosión por hilo lento y rectificado manual especializado sobre bloques previamente templados. Ideal para repuestos urgentes de troqueles, punzones especiales de refacción rápida y prototipos funcionales sin costos de preparación inicial excesivos.
Casos de Éxito en la Industria IMMEX Mexicana
Suministramos componentes de D2 terminados a fábricas de autopartes y centros de corte con entrega de documentación de calidad total:
Fabricación y suministro de lote de 48 punzones de D2 con tolerancia crítica de ±0.015 mm en el diámetro de corte activo para lámina automotriz.
Producción de 12 cuchillas de corte rotativo para procesamiento continuo de bobina galvanizada de 0.8 mm con radio de filo calibrado a 0.05 mm.
Solicitud de Cotización para Piezas en D2
Envíe su plano mecánico o modelo 3D con tolerancias críticas a info@partsmake.mx junto con la cantidad anual estimada y el material a cortar o conformar.
Cotizaciones con entrega DDP en su planta en México o mediante esquemas de importación temporal IMMEX.
Especifique si su proyecto requiere recubrimiento PVD (TiN/CrN), reporte CMM o documentación para proceso PPAP Nivel 3.
Ingresar Solicitud de Fabricación
Complete el formulario para recibir propuesta técnica y tiempos de manufactura.